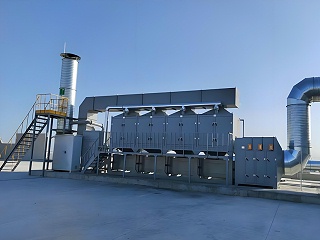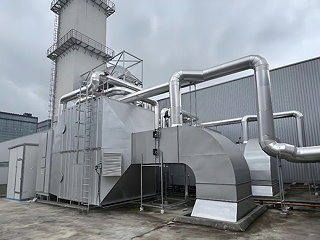
危废车间在物料储存、转运、处置全过程中,会持续产生有机废气、酸性废气、恶臭气体及微量粉尘等污染物,废气成分复杂、浓度波动大,若直接排放会造成大气污染,危害厂区人员身体健康。适配的专用废气处理设备是车间废气达标排放、筑牢厂区环保防线的核心保障。本文详细介绍危废车间主流废气处理设备的功能、适用场景与运行特点,为企业搭建合规高效的废气治理体系提供参考。
1. 喷淋洗涤塔处理酸碱无机废气
喷淋洗涤塔是危废车间预处理阶段的核心设备,主要适配氯化氢、硫化氢、氨气等酸碱无机废气治理。设备内部搭载多层喷淋层与填料层,通过循环喷淋碱性或酸性洗涤液,与流经的废气充分接触,利用酸碱中和、溶解吸附原理剥离废气中的无机污染物。设备结构简单、运行稳定,抗废气浓度波动能力较强,可去除废气中大部分水溶性有害成分,同时截留部分粉尘颗粒物。该设备常作为前端预处理装置,为后端深度处理设备降低污染物负荷,规避杂质堆积造成的设备损耗,是危废废气分级治理体系的基础配置。
2. 活性炭吸附箱净化低浓度有机废气
活性炭吸附箱依托活性炭多孔吸附结构,捕捉废气中的VOCs、微量恶臭及残留有机杂质,适配危废车间低浓度、间歇式排放的有机废气工况。设备布置灵活,可根据车间废气风量、作业空间调整箱体规格,初期投入成本低,运维操作简便。活性炭吸附饱和后会丧失净化能力,需定期检测更换,废弃活性炭属于危险废物,企业需统一收集、合规处置,规避二次污染。单台设备适用于排放要求宽松的基础工况,严苛环保标准下需搭配其他设备组合使用。
3. 催化燃烧装置分解中高浓度废气
催化燃烧装置简称RCO,专注处理危废车间中高浓度、连续性排放的有机废气。设备在催化剂作用下,将废气加热至250至400摄氏度,使有机污染物充分氧化分解为二氧化碳和水,全程无明火燃烧,安全系数较高。设备搭载余热回收系统,可回收利用反应热量,降低设备持续运行的能耗成本,污染物净化效果稳定,适配危废焚烧、废液处置等工序产生的高浓度有机废气。设备需定期检查催化剂活性,根据工况损耗情况及时更换,保障长期净化效率。
4. 沸石转轮浓缩适配大风量废气工况
沸石转轮浓缩设备针对性解决危废车间大风量、低浓度的有机废气治理难题,弥补传统吸附设备处理大风量废气能力不足的短板。设备通过沸石分子筛转轮的吸附、脱附、浓缩循环流程,将分散的低浓度废气浓缩为小风量、高浓度的有机废气,再输送至燃烧设备完成深度分解。沸石材料稳定性强、耐高温、使用寿命长,可反复再生使用,相比活性炭吸附工艺,大幅减少耗材更换频次与危废产生量,适合规模化、常态化运行的大型危废处置车间。
5. 生物滤池降解恶臭类废气污染物
生物滤池以微生物代谢作用为核心原理,填料层附着的专属微生物菌群,可分解废气中的硫化物、氨类等恶臭污染物,将有害物质转化为无害的无机物与气体。设备运行能耗低、无化学药剂消耗,不会产生二次污染物,适配危废暂存、分拣工序产生的低浓度恶臭废气。设备运行依赖稳定的温湿度环境与菌群活性,日常需做好填料养护与环境调控,整体运维成本低廉,生态环保优势突出。
危废车间废气治理不存在通用设备方案,不同设备的治理原理、适配工况各有侧重。企业需结合车间废气成分、风量浓度、排放标准及生产工况,搭配预处理、浓缩、深度分解的组合工艺,搭建适配性强的废气治理系统,保障废气稳定达标排放,满足工业环保生产的规范要求。
 首页
 废气处理设备
 废气处理方案
 废气处理工程案例
 废气处理技术中心
 废气云监测平台
 新闻资讯
 关于天浩洋
 环保运维服务