电泳烘干工序是汽车、五金涂装等行业的核心生产环节。工件在160℃至180℃的烘道内完成漆膜固化,涂料中的有机溶剂受热大量挥发,形成成分复杂的有机废气。这类废气若直接排入环境,会对厂区周边空气质量和人员健康造成持续影响。掌握科学合规的处理方式,是涂装企业落实环保主体责任的核心工作。
1.电泳烘干废气的主要成分与危害
电泳烘干废气的核心污染物包含非甲烷总烃、挥发性有机物、甲基异丁基甲酮,部分工况还会伴随甲苯、二甲苯、臭气浓度等指标。长期接触这类废气,会刺激人体呼吸道黏膜,影响神经系统正常功能。排入大气后,这类污染物会参与光化学反应,推高区域臭氧生成潜力,加剧灰霾污染。部分未收集的无组织废气在车间内积聚,还会形成易燃易爆的安全隐患。
2.废气收集系统的规范设计要点
电泳烘干炉整体采用密闭式结构,仅保留工件进出的必要通道。烘道进出口上方设置带围挡的集气罩,收集风速控制在合理区间,避免高温废气无序逸散。电泳室与烘干区之间的输送段做两侧及顶部密闭处理,减少转移过程中的废气泄漏。系统运行时,电泳室和烘道内部保持微负压状态,停工时段用盖板封闭电泳槽,进一步降低VOCs无组织挥发。项目设计风量需结合车间空间体积、换气次数核算,预留10%左右的漏风余量,保障收集效率稳定达标。
3.主流处理工艺的适配应用
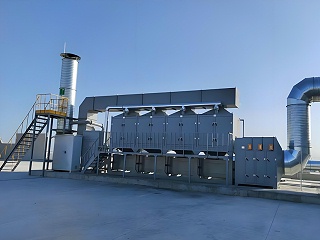
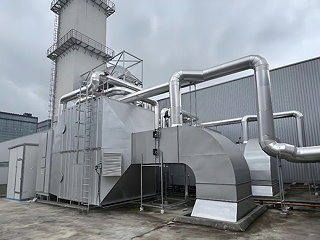
电泳烘干废气排出时带有180℃左右的高温,可优先选用直燃式焚烧炉工艺。废气进入焚烧炉后,在650℃至760℃的工况下完成充分氧化分解,有机污染物转化为二氧化碳和水。焚烧过程释放的热量可通过换热器回收,将室外新风预热后送入烘道进风口,大幅降低烘干工序的燃料消耗。针对中小风量、中低浓度的电泳烘干废气,可采用“水喷淋+干式过滤器+活性炭吸附脱附+催化燃烧”组合工艺。高温废气先经过喷淋降温,再通过过滤器去除水汽和细小颗粒物,降温至40℃以下后送入活性炭吸附床。活性炭吸附饱和后,通入120℃左右的热风完成脱附,脱附后的高浓度废气进入催化燃烧室,在250℃至300℃的温度下完成氧化分解。
4.排放达标与日常运维管理要求
处理后的废气通过15米以上高排气筒排放,各项污染物浓度需符合地方涂装行业挥发性有机物排放标准及大气污染物综合排放标准要求。企业需建立完善的运维台账,记录活性炭更换周期、催化燃烧室温度、焚烧炉运行参数等核心数据。定期检测排气筒出口的污染物排放浓度,及时更换失效的活性炭和老化的催化剂,保障处理设施长期稳定运行。
电泳烘干废气治理没有通用的固定模板,企业需结合自身生产规模、废气风量、污染物组分等实际情况,选择适配的处理工艺。在满足合规排放的基础上,同步挖掘余热回收的节能潜力,实现环境效益与生产效益的协同提升。
 首页
 废气处理设备
 废气处理方案
 废气处理工程案例
 废气处理技术中心
 废气云监测平台
 新闻资讯
 关于天浩洋
 环保运维服务